In uno scenario industriale segnato da volatilità, cicli di vita sempre più brevi e una pressione crescente sui costi, la pianificazione della produzione non è più un semplice processo operativo. È diventata una leva strategica. La sua capacità di orchestrare in modo integrato domanda, risorse, materiali e capacità produttiva permette alle aziende di garantire continuità, livello di servizio, margini e crescita sostenibile.
Un modello efficace di Production Planning non si limita a stabilire cosa produrre e quando: crea un linguaggio comune in azienda, allinea le funzioni, definisce regole, processi e strumenti in grado di rendere il flusso decisionale chiaro, stabile e misurabile.
Questo articolo propone una lettura completa e strutturata dei principali pilastri del modello: dalla definizione della Supply Chain alle strategie di produzione, dal Demand Planning al Sales & Operations Planning (S&OP), fino al Master Scheduling, all’MRP e alle logiche di Capacity Planning. Un percorso che mostra come solo un vero sistema di pianificazione integrato possa trasformare la complessità in vantaggio competitivo.
La Supply Chain è il network globale di strutture, informazioni e flussi fisici che consente di trasformare la materia prima in un prodotto finito e consegnarlo al cliente finale. Il Supply Chain Management comprende progettazione, pianificazione, esecuzione e controllo di tutte queste attività con l’obiettivo di creare valore, sincronizzare domanda e offerta, ridurre variabilità e garantire performance end-to-end.
Il Planning si colloca al centro di questo ecosistema, perché rappresenta il punto di connessione tra strategia aziendale e operatività. È qui che si traducono obiettivi, budget e priorità commerciali in piani concreti di produzione, approvvigionamento e distribuzione.
La prima variabile da comprendere per costruire un sistema di pianificazione efficace è la strategia di produzione adottata dall’azienda. Le quattro strategie principali – Engineer to Order (ETO), Make to Order (MTO), Assembly to Order (ATO) e Make to Stock (MTS) – influenzano profondamente i processi a valle: dalla previsione, alla gestione delle scorte, fino al Master Scheduling e all’MRP.
La scelta dipende da fattori come:
Nel ciclo di vita tipico di un prodotto, ETO e MTO predominano nelle fasi di lancio e crescita, mentre ATO e MTS sono più comuni nella maturità, quando i volumi aumentano e la standardizzazione diventa un obiettivo prioritario.
Definire correttamente la propria strategia (o strategie, se esistono mix differenti) è essenziale: ogni modello comporta un diverso punto di disaccoppiamento tra forecast e ordine cliente, e richiede quindi un diverso assetto organizzativo e un diverso approccio di pianificazione.
Anche il layout produttivo condiziona in modo significativo il modello di pianificazione.
Le principali tipologie sono:
Ogni layout richiede un modello di pianificazione specifico. Per esempio, in un contesto continuo o di processo sarà naturale adottare una pianificazione della capacità come primo driver, mentre nei contesti MTO su commessa la priorità saranno ordini e materiali.
La pianificazione efficace non è un processo unico, ma un sistema gerarchico che connette diversi orizzonti temporali e diversi livelli di granularità:
La qualità dell’esecuzione dipende dall’allineamento di tutti questi livelli. Un S&OP debole, ad esempio, genera instabilità a valle su MPS, MRP e schedulazione, con impatti pesanti su scorte e livello di servizio.
Il Demand Planning combina tecniche statistiche e qualitative per costruire la domanda prevista di prodotti o servizi. La domanda può derivare da:
I pattern tipici (tendenza, stagionalità, variabilità casuale) influiscono sulla scelta della tecnica di Forecasting e sulle politiche di scorta.
I principi fondamentali sono chiari:
Gli indicatori principali includono:
MAD: Mean Absolute Deviation
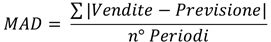
Questo indicatore ha gli obiettivi di determinare gli scostamenti tra domanda e forecast ,pianificare attorno all’errore e dimensionare correttamente la scorta di sicurezza e quindi migliorare le tecniche di previsione
BIAS: la tendenza a deviare dal valore medio
MAPE (errore medio percentuale assoluto)
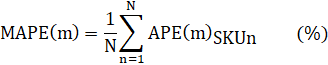
misurato tramite dashboard di monitoraggio.
Con
La Classificazione XYZ della domanda storica dei prodotti (variabilità) viene svolta per attribuire ad ogni articolo la classe di variabilità della domanda. Si basa sul calcolo del Coefficiente di Variazione e la densità di domanda

σ sigma: è la deviazione standard della serie storica della domanda
µ media: è la media della domanda
ABC indicator: è una classificazione dei materiali che può essere usata per filtrarli nelle transazioni di pianificazione per consentire una gestione più intelligente del portafoglio prodotti e delle politiche di stock.
Il Sales & Operations Planning è il processo che integra tutti i piani aziendali – vendite, marketing, sviluppo prodotti, produzione, approvvigionamenti e finanza – in un unico piano tattico mensile. È il punto di contatto tra strategia e operations.
Il processo S&OP prevede cinque step:
I benefici sono molteplici:
Senza un S&OP stabile e disciplinato, ogni fase successiva della pianificazione diventa reattiva, frammentata e inefficiente.
Il Resource Planning (RP) ha l’obiettivo di verificare la fattibilità del piano definito dall’S&OP sul medio-lungo periodo. Utilizza la Bill of Resources, una distinta semplificata che rappresenta la dotazione media necessaria per una famiglia di prodotti.
Il processo permette di:
Il Master Production Schedule (MPS) traduce il piano S&OP in un programma di produzione per singoli codici, con quantità e date precise.
Gli obiettivi dell’MPS sono:
La disaggregazione del piano è fondamentale e si basa su coefficienti derivati dall’analisi storica. La struttura del planning cambia a seconda della strategia:
L’ATP è definito come lo stock e gli ordini pianificati non ancora impiegati per soddisfare ordini clienti. Non considera gli impegni derivanti dal forecast ma solo dagli ordini clienti confermati. È di 2 tipi:
Per gestire correttamente le promesse al cliente, elemento essenziale per l’affidabilità e livello di servizio.
Cruciale è la definizione degli intervalli di pianificazione (Planning Time Fence), che stabilizzano il piano ed evitano continue modifiche, una delle cause principali di inefficienza e costi nascosti.
E’ il motore che, partendo dall’MPS e dalla distinta base (Bill of Material – BOM), calcola i fabbisogni netti, proponendo ordini di produzione e acquisto.
Per funzionare correttamente, richiede dati anagrafici impeccabili:
La logica di calcolo si basa sul Low Level Code (LLC), che definisce l’ordine in cui esplodere la BOM. Le eccezioni (anticipi, posticipi, cancellazioni) devono essere sempre monitorate attraverso funzionalità di pegging, che permette di risalire alla fonte dei fabbisogni.
A fronte di un’eccezione o di un cambio nel programma di arrivo dei materiali, è importante risalire la fonte dei fabbisogni per capire gli impatti sui livelli superiori.
Un MRP che lavora su dati inaffidabili genera sovrascorte, stock-out, urgenze, instabilità del piano e un incremento generale dei costi.
La scelta della politica di approvvigionamento ha impatti cruciali su scorte, costi e livello di servizio.
Tra i principali metodi:
Ogni tecnica ha una logica specifica e un’applicazione consigliata in funzione di variabilità, valore del codice, costi di emissione ordine e dinamiche di domanda.
Anche pratiche evolute comeVMI (Vendor Managed Inventory) e Consignment Stock possono migliorare efficienza e ridurre il carico operativo, soprattutto per materiali di classe C o D.
La pianificazione della capacità permette di verificare se il piano dei materiali è coerente con le risorse produttive.
Il Capacity Requirement Planning (CRP) si basa su:
La differenza tra:
determina approcci diversi e strategie differenti di livellamento.
Il CRP è fondamentale per evitare sovraccarichi non gestiti e per garantire affidabilità nella consegna. Analisi come la coda, i tempi di attesa e l’applicazione della legge di Little (Il numero medio di clienti in un sistema è uguale al tasso medio di arrivo moltiplicato per il tempo medio nel sistema) consentono di comprendere come la saturazione influisca sul lead time complessivo.
La competizione industriale non si gioca più solo sul prodotto, sulla qualità o sul prezzo, ma sulla capacità di pianificare in modo affidabile domanda, capacità e materiali lungo l’intera Supply Chain.
Sulla base della nostra esperienza, un modello integrato di Production Planning può portare i seguenti benefici:
Riduzione dello stock: fino a – 30 – 40%
Miglioramento degli indici: OTD (On-Time Delivery) e OTIF (On-Time In-Full)
Riduzione dei Lead Time
Garanzia nella stabilità del piano
Aumento dell’efficienza produttiva.
Per molte aziende il primo passo non è implementare un nuovo strumento, ma ripensare l’architettura dei processi di pianificazione – dal Demand Planning al S&OP, dall’MPS al Capacity Planning – in chiave end‑to‑end e data‑driven.
Se vuoi capire da dove partire nella tua realtà, scopri il nostro approccio a Lean Production Planning & Demand Planning e come integriamo processi e strumenti digitali nella pianificazione. Per approfondire in modo pratico, puoi valutare il corso “Effective Production Planning” della Lean Factory School®, che porta in aula casi reali e strumenti operativi applicabili da subito in aziendan sistema di pianificazione robusto, integrato e data-driven saranno quelle in grado di vincere le sfide del futuro.
Ti è stato utile? Aggiungici come fonte preferita su Google
Engineer to Order, Make to Order, Assembly to Order e Make to Stock sono le quattro strategie principali e definiscono il punto di disaccoppiamento tra forecast e ordine cliente. Influenzano previsione, scorte, Master Scheduling e MRP. ETO e MTO prevalgono in lancio e crescita, ATO e MTS nella maturità del prodotto, quando i volumi aumentano.
L’S&OP è un processo mensile che integra vendite, marketing, sviluppo prodotti, produzione, approvvigionamenti e finanza in un unico piano tattico. Prevede cinque step: raccolta dati, Demand Planning, Supply Planning, Pre-S&OP Meeting ed Executive Meeting. Porta maggiore visibilità, meno sorprese, livello di servizio più alto e riduzione di scorte e costi.
L’ATP è la quantità disponibile da promettere ai clienti: corrisponde allo stock e agli ordini pianificati non ancora impiegati per ordini cliente. Considera solo gli ordini confermati e non gli impegni da forecast. Può essere discreto o cumulato e rende affidabili le promesse di consegna, migliorando il livello di servizio.
L’MRP genera sovrascorte, stock-out e urgenze quando lavora su dati inaffidabili. Servono anagrafiche corrette su tipo MRP, lotto minimo, lead time, scarti, arrotondamenti e scorta di sicurezza, oltre a una distinta base accurata. Il pegging permette di risalire alla fonte dei fabbisogni, mentre il Planning Time Fence stabilizza il piano ed evita continue modifiche.
I metodi principali sono EOQ, Lot for Lot, Fixed Order Quantity, Period Order Quantity, min-max con punto di riordino e scorta di sicurezza statistica o a copertura. La scelta dipende da variabilità, valore del codice, costi di emissione ordine e dinamiche di domanda. VMI e Consignment Stock aiutano soprattutto sui materiali di classe C o D.
Gli indicatori principali sono MAD (Mean Absolute Deviation), che misura gli scostamenti tra domanda e previsione e aiuta a dimensionare la scorta di sicurezza, il BIAS, che rileva la tendenza a deviare dalla media, e il MAPE, l’errore medio percentuale assoluto. La classificazione XYZ, basata sul coefficiente di variazione, misura la variabilità della domanda.

