La Computer Vision consente alle aziende manifatturiere di passare da ispezioni campionarie e manuali a un modello di ispezione visiva automatizzata al 100%, riducendo difetti e scarti in modo misurabile e ripetibile. In questa guida trovi dati aggiornati, standard di riferimento e una roadmap concreta per implementarla con rigore industriale.
La qualità “zero difetti” non è solo un obiettivo ambizioso: è il risultato di un sistema che misura, decide e migliora in modo strutturato. La tecnologia funziona davvero quando viene progettata come sistema di processo, sostenuta da dati affidabili e incardinata in standard di qualità, misura, integrazione e governance dell’AI.
💡 Vuoi capire dove si posiziona la tua azienda nel percorso verso la Smart Factory? Scopri il Benchmarking Study Operations 2025 di Bonfiglioli Consulting →
In fabbrica, il controllo qualità vive spesso un paradosso: aumentano mix produttivo e variabilità, ma la capacità di ispezione resta legata a campionamenti e verifiche manuali. La visione artificiale risolve questo squilibrio rendendo il processo più standardizzato — stessa scena, stessi criteri, meno soggettività operatore — più continuo, con ispezioni fino al 100% in linea dove necessario, e più data-driven, perché ogni immagine genera un esito tracciabile e un’azione correttiva o preventiva.
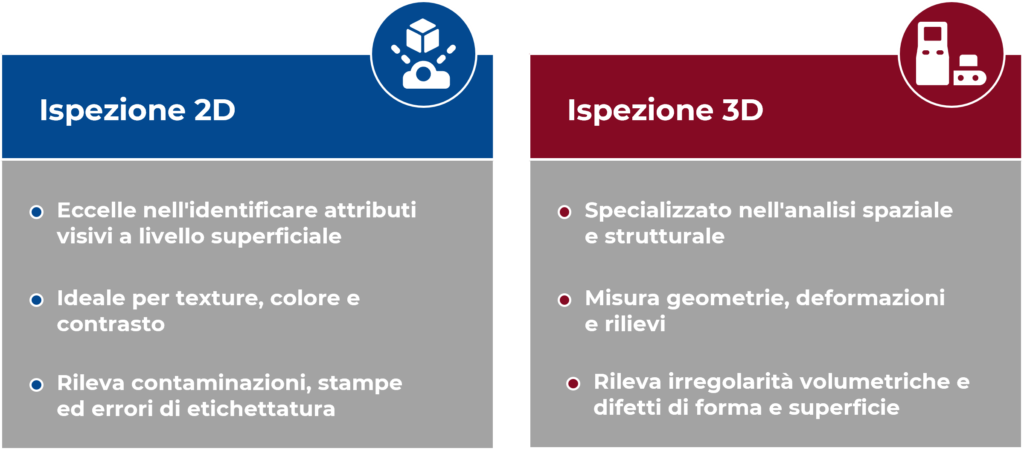
La robustezza cresce ulteriormente quando si combinano modalità diverse: il 2D per contrasto, texture e colore, il 3D per difetti di forma e superficie. Un elemento spesso sottovalutato è la necessità di mettere in conto la manutenzione continua di dati e modelli: non è un fallimento, ma una caratteristica fisiologica di qualsiasi sistema AI industriale.
Quando si parla di visione per la qualità, è utile distinguere due approcci principali. La Machine Vision classica si basa su regole e soglie predefinite: è deterministica, veloce e facile da auditare, ma richiede condizioni stabili e difetti ben definiti. La Computer Vision con Deep Learning è invece più adatta quando cambiano finiture, texture, riflessi, lotti e condizioni di processo, oppure quando i difetti sono numerosi, rari o eterogenei tra loro.
Nella pratica, i progetti più solidi sono spesso ibridi: regole per vincoli semplici e controlli deterministici, AI per classificazione e anomaly detection dove la variabilità rende fragile la logica a soglie fisse. La scelta dell’approccio non è ideologica, ma dipende dal tipo di difetto, dalla stabilità della scena e dal livello di tracciabilità richiesto.
Qui si decide quasi tutto. Un sistema di ispezione visiva automatizzata “da fabbrica” richiede di trattare l’immagine come dato di processo, non come semplice foto.
Prima ancora del training, bisogna rendere ripetibile la scena: posizione, distanza, tempi di esposizione, vibrazioni, riflessi, protezioni fisiche. L’illuminazione è spesso la variabile che “fa o disfa” la qualità del dato — e l’errore più comune è rimandarne la standardizzazione a dopo.
Se si usa AI, le etichette devono essere coerenti: tassonomia difetti definita, regole chiare per i casi borderline, campioni “golden set” per i test di regressione. Il modello va aggiornato periodicamente per inseguire nuove casistiche e variabilità di processo: è normale, è parte del ciclo di vita.
I sistemi di visione artificiale non sono “set & forget”. Richiedono supporto per sviluppo e manutenzione e, spesso, nuovi profili e responsabilità interne. I dispositivi (camere, edge computing) sono soggetti a rapida obsolescenza: conviene progettare fin dall’inizio pensando a sostituibilità e standardizzazione.
Per portare la Computer Vision nella qualità con rigore industriale, è utile appoggiarsi a standard riconosciuti su più livelli.
ISO 9001 è il riferimento più diffuso per impostare e migliorare un sistema di gestione per la qualità: processi, evidenze, miglioramento continuo.
EMVA 1288 è lo standard per misurare e presentare in modo comparabile le specifiche di sensori e camere per machine vision: utile per selezione tecnica, capitolati e validazione dei sistemi.
GenICam offre un’interfaccia plug & play per gestire camere e dispositivi con un’interfaccia comune, riducendo complessità e vendor lock-in. OPC UA for Machine Vision consente invece di integrare i sistemi di ispezione con il controllo produzione e i sistemi IT, abilitando l’integrazione verticale e orizzontale dei dati qualità lungo tutta la filiera.
ISO/IEC 42001 fornisce lo standard per impostare un sistema di gestione dell’AI con ruoli, controlli e miglioramento continuo. ISO/IEC 23894 offre una guida alla gestione dei rischi specifici legati all’AI, mentre il NIST AI RMF 1.0 è il framework di riferimento internazionale per gestire rischi e affidabilità dei sistemi AI lungo tutto il ciclo di vita.
Quando la visione entra in logiche di misura e decisione, è utile ragionare su accuratezza e ripetibilità come per qualsiasi sistema di misura. Sul versante prevenzione, strumenti come FMEA/FMECA supportano la prioritizzazione dei controlli sui CTQ (Critical To Quality).
I numeri attuali restituiscono un messaggio chiaro: nel manifatturiero la qualità è già uno dei casi d’uso AI più maturi, ma l’adozione della visione artificiale su base “tutte le imprese” è ancora selettiva. Il gap tra chi ha già industrializzato queste soluzioni e chi è ancora in fase di PoC rappresenta un’opportunità competitiva concreta.
Nel manifatturiero mondiale, il report Google Cloud “AI acceleration among manufacturers” indica che il 39% delle aziende usa già l’AI per quality inspection e il 35% per product/production line quality checks. A livello europeo, Eurostat riporta che nel 2025 il 19,95% delle imprese UE con almeno 10 addetti usa almeno una tecnologia AI, mentre le tecnologie più vicine alla visione artificiale (image recognition/processing) risultano adottate tra il 3,78% e il 7,22% delle imprese. In Italia, secondo ISTAT 2025, il 16,4% delle imprese usa almeno una tecnologia AI, ma la tecnologia di “riconoscimento/elaborazione immagini” è adottata da appena il 2,9% delle imprese — un dato che evidenzia un potenziale inespresso significativo.
Il Benchmarking Study Operations 2025 di Bonfiglioli Consulting invita a leggere questi tassi in chiave di maturità complessiva: non basta una PoC, serve un modello operativo Lean&Digital sostenuto da dati, integrazione e competenze per trasformare la visione artificiale da iniziativa isolata a capability di sistema.
Una roadmap efficace segue questo ordine e non salta i passi intermedi:
💡 Bonfiglioli Consulting supporta le aziende manifatturiere in ogni fase di questo percorso, dalla diagnosi iniziale all’industrializzazione. Contattaci per una valutazione →
La visione artificiale può diventare un pilastro dello Zero Defect manufacturing solo quando viene trattata come un sistema integrato a tre livelli: un sistema di misura con sensori calibrati, standard tecnici e validazione metrologica; un sistema decisionale con regole chiare, responsabilità definite e integrazione con il QMS; un sistema adattivo con monitoraggio continuo, aggiornamenti controllati e governance AI strutturata.
Per passare da “controllo qualità” a “qualità by design”, il punto di partenza non è il modello, ma il sistema dati–standard–processo
Ti è stato utile? Aggiungici come fonte preferita su Google
La Machine Vision classica usa regole e soglie predefinite: è deterministica, veloce e facile da auditare, ma richiede condizioni stabili e difetti ben definiti. Il Deep Learning è più adatto quando cambiano finiture, texture, riflessi e lotti, o quando i difetti sono rari ed eterogenei. I progetti più solidi sono spesso ibridi: regole per i vincoli semplici, AI per classificazione e anomaly detection.
Si parte dal rendere ripetibile la scena: posizione, distanza, esposizione, vibrazioni, riflessi e soprattutto illuminazione, da standardizzare subito. Poi servono etichette coerenti, con tassonomia dei difetti, regole per i casi borderline e un golden set per i test di regressione. Il dataset deve includere lotti variabili, sporco e usura, e il modello va aggiornato periodicamente.
Servono standard su più livelli: ISO 9001 per il sistema di gestione qualità, EMVA 1288 per misurare e confrontare sensori e camere, GenICam per l’interfaccia comune con le camere e OPC UA for Machine Vision per l’integrazione con controllo produzione e IT. Per la governance dell’AI si usano ISO/IEC 42001, ISO/IEC 23894 e il NIST AI RMF 1.0.
Secondo ISTAT 2025, in Italia il 16,4% delle imprese usa almeno una tecnologia AI, ma solo il 2,9% il riconoscimento o elaborazione di immagini. Per Eurostat 2025 il 19,95% delle imprese UE con almeno 10 addetti usa AI, con image recognition tra 3,78% e 7,22%. Nel manifatturiero mondiale il 39% usa AI per la quality inspection (Google Cloud).
La roadmap ha 6 passi: selezionare 1–2 CTQ con scarti o reclami rilevanti, standardizzare la scena, costruire dataset e regole di labeling, scegliere l’approccio (regole, Deep Learning o ibrido) fissando false accept rate e false reject rate, industrializzare con integrazione a PLC, MES e QMS, e attivare MLOps con monitoraggio del drift e governance AI.
Lo Zero Defect si ottiene trattando la visione artificiale come sistema integrato a tre livelli: misura, con sensori calibrati e validazione metrologica; decisione, con regole chiare e integrazione con il QMS; adattamento, con monitoraggio continuo e governance AI. Gli errori più comuni sono rimandare l’illuminazione, usare un dataset troppo pulito, non allineare i criteri qualità e non pianificare la manutenzione.